-
 +86-0571-83175630
-
 [email protected]


Výrobci čirých smršťovacích fólií
-
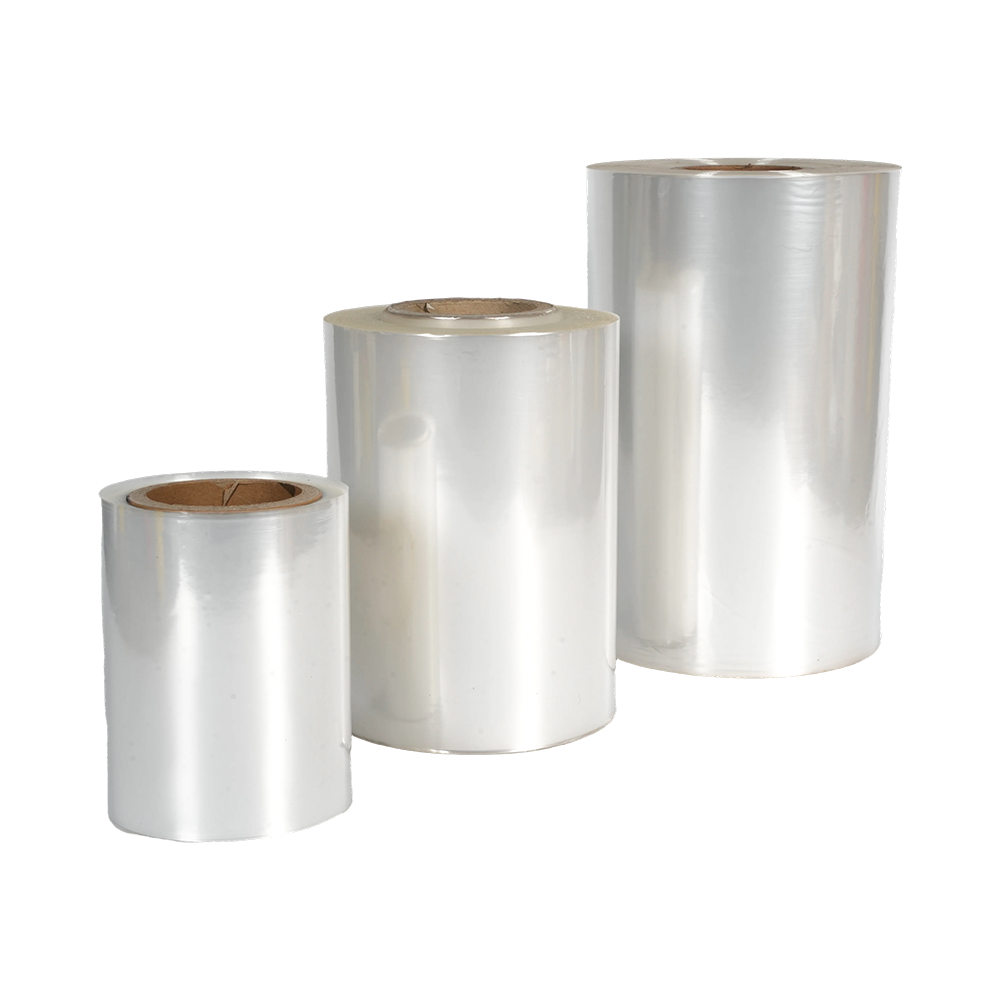
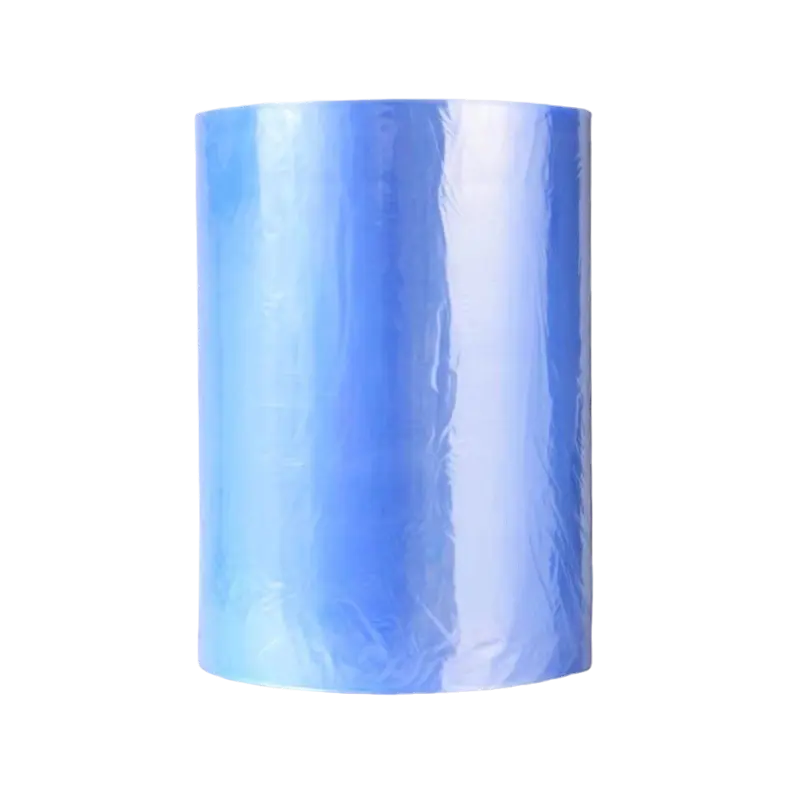
POF teplem smrštitelná fólie, Tloušťka 0,012MM-0,05MM
POF teplem smrštitelná fólie je vícevrstvá koextrudovaná polyolefinová fólie známá pro svou vysok... -
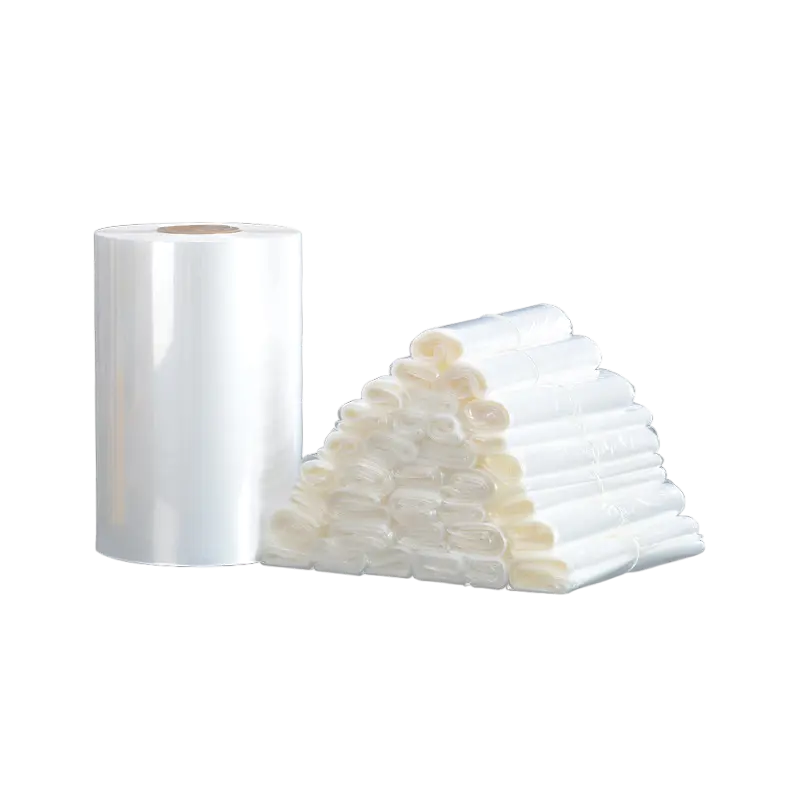
POF smršťovací fólie/sáček
POF smrštitelná fólie/sáčky: preferovaná volba pro teplem smrštitelné obaly v éře ekologického so... -
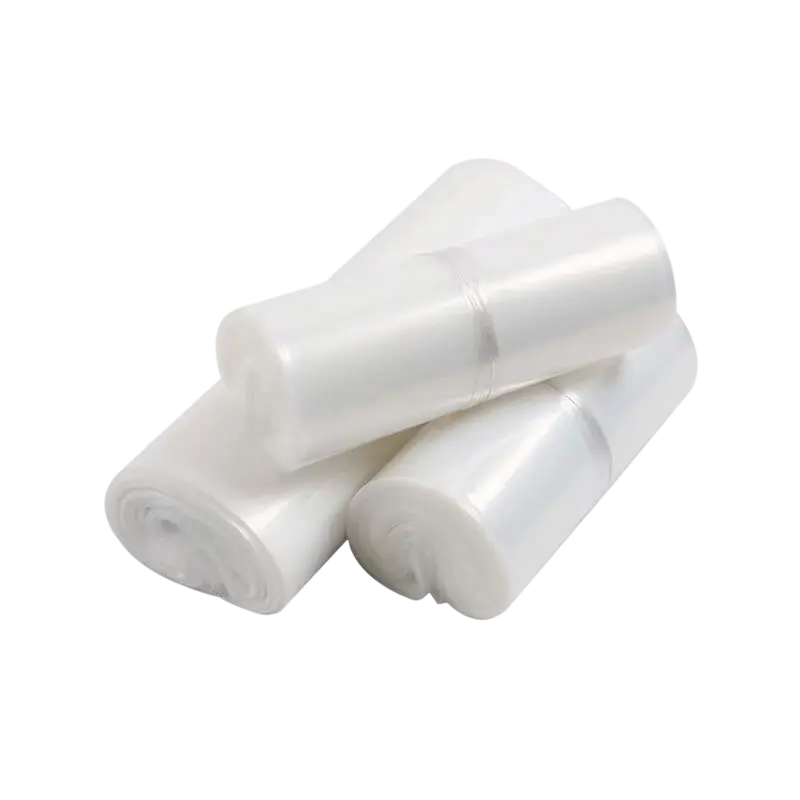
PE smršťovací fólie/sáček
PE smršťovací fólie/sáčky: těžká volba pro těžké průmyslové obaly. Jsou vyráběny pomocí procesu v... -
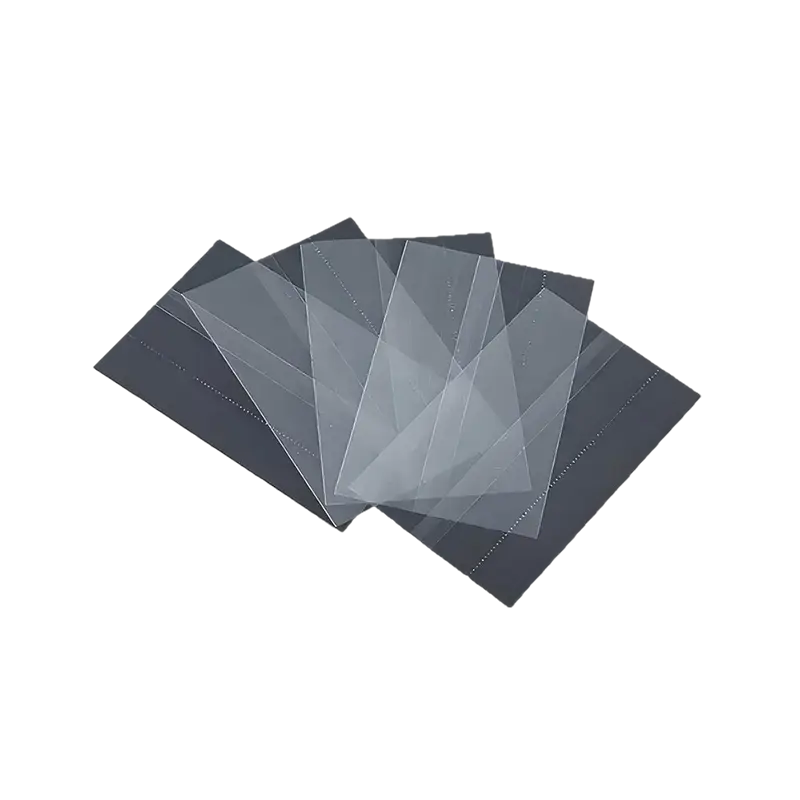
PVC smršťovací fólie
PVC smršťovací fólie: osvědčená a cenově výhodná volba pro balení etiket. Vyrábí se pomocí polyvi... -
PET smršťovací fólie
PET smršťovací fólie je materiálem volby pro špičkové etikety a obaly na lahve nepravidelného tva...
Ocenění
-
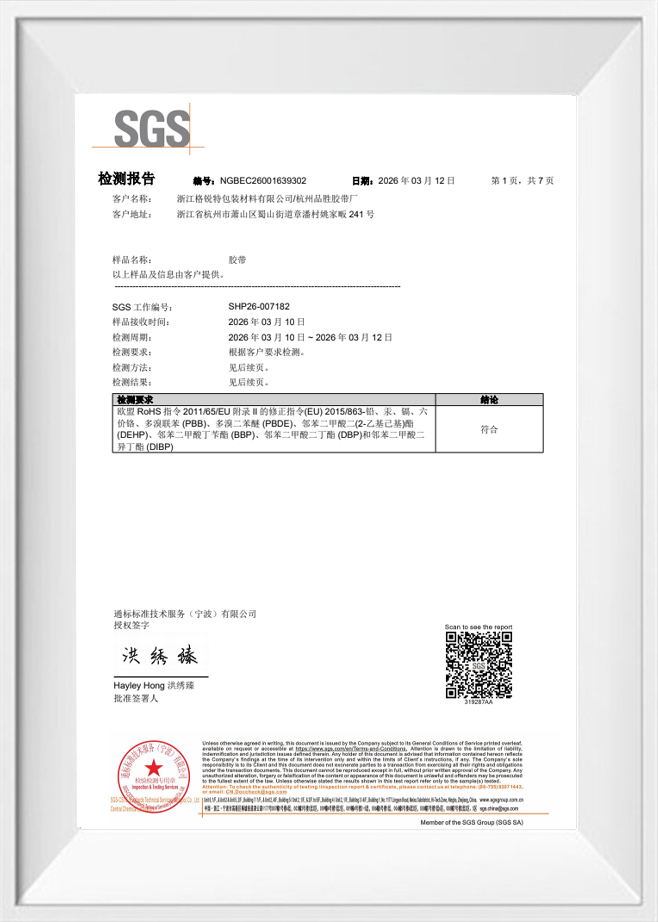 Zpráva o testu
-
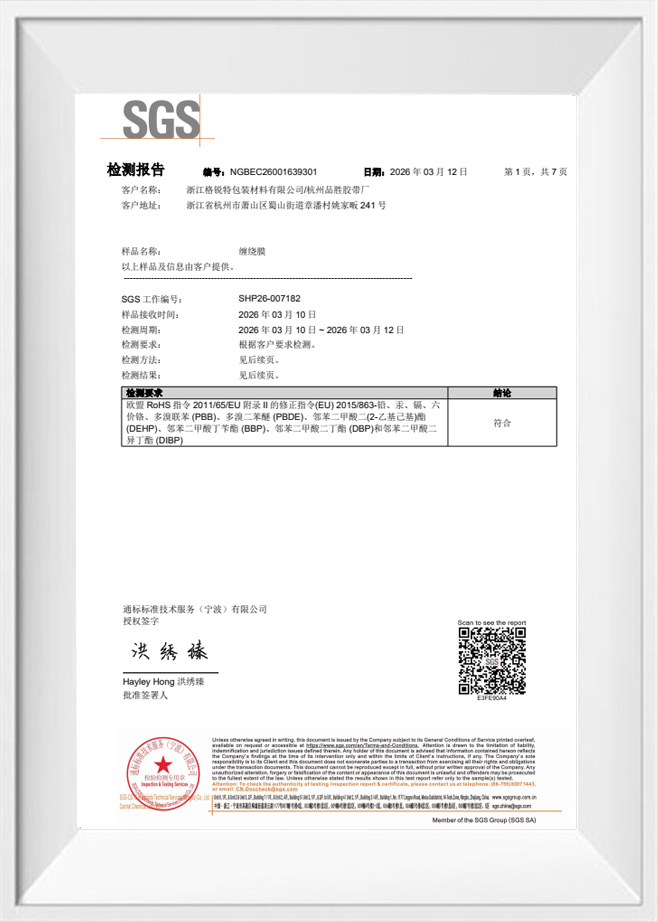 Zpráva o testu
-
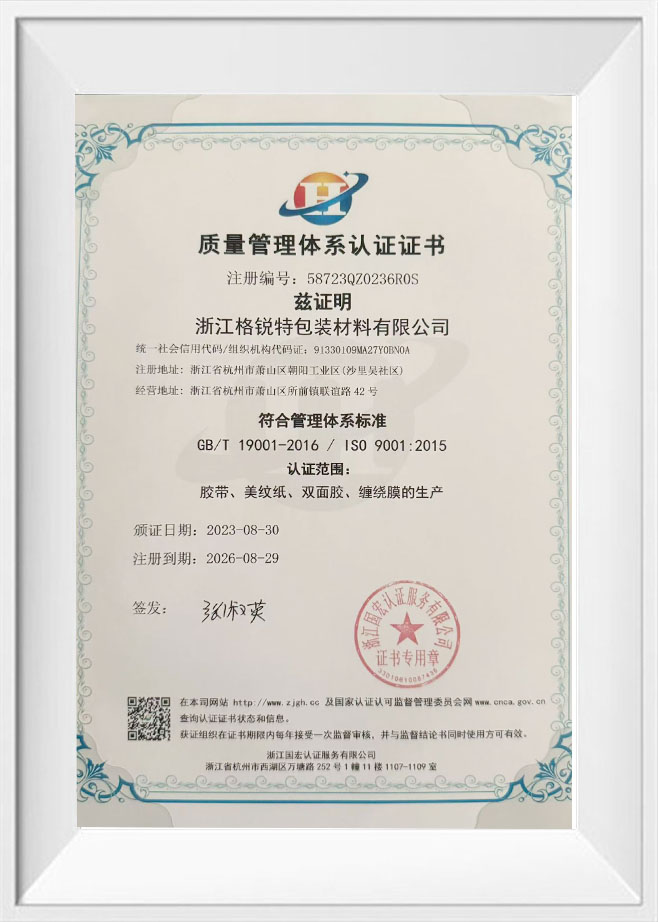 Certifikát systému managementu jakosti
-
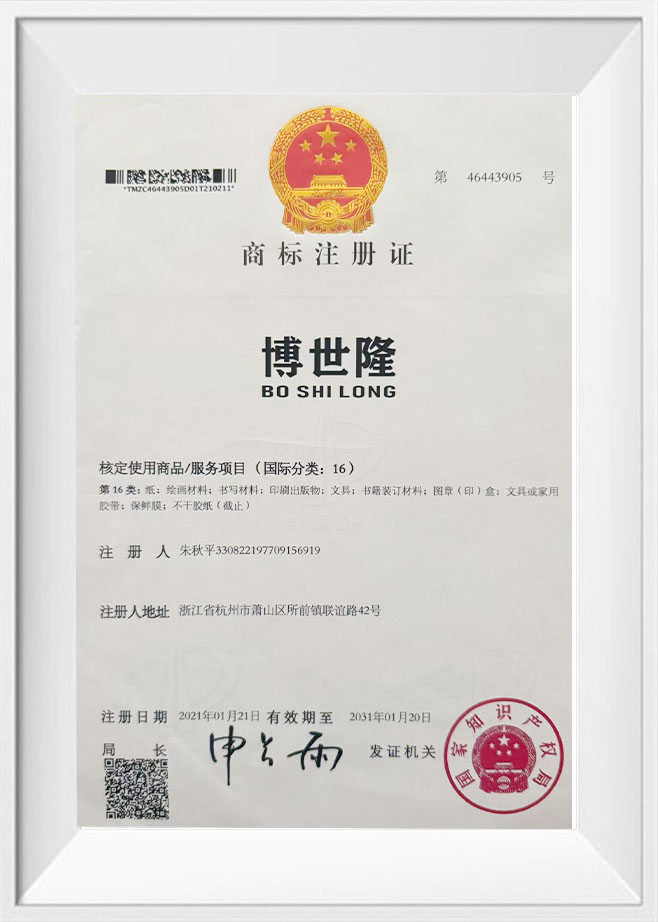 Osvědčení o registraci ochranné známky
-
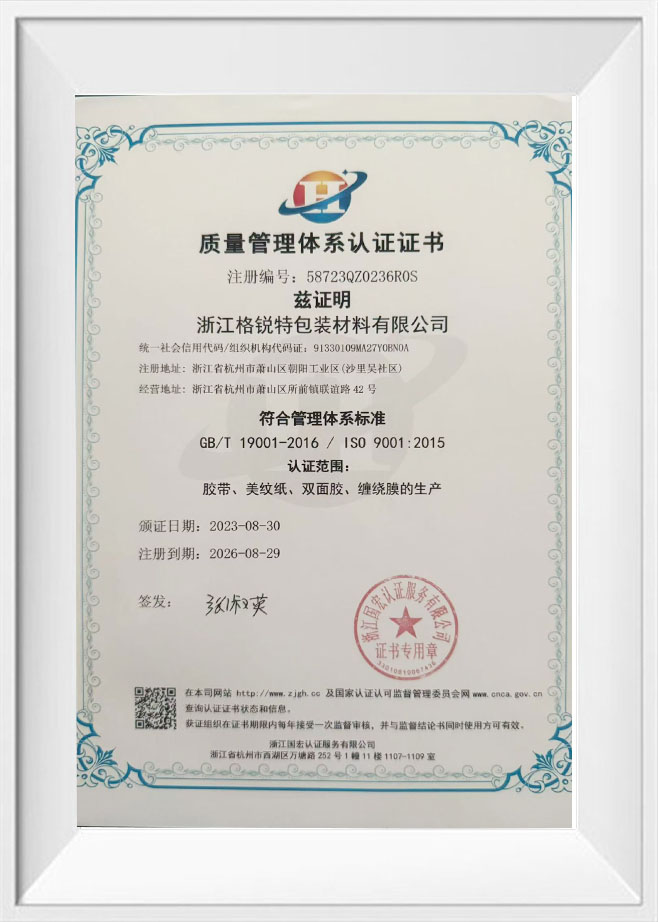 Certifikát systému managementu jakosti
Novinky
-
Novinky z oboru 2026-10-14
Když se bedna s těžkými stroji dostane do přístavního skladu po 40 dnech na moři, rozdíl mezi zabezpečeným balíkem a volným nákladem často spočívá v páskovacím materiálu. Ocelové pásy rezaví, zařezávají se do rohů a pro napínání vyžadují těžké nástroje. Polypropylenové popruhy se naproti tomu při trvalém zatí...
Zobrazit více -
Novinky z oboru 2026-10-07
Nápojový závod přišel o dvě palety lahvového produktu, když tmavý PET pásek na nákladu obráceném k vysokozdvižnému vozíku praskl v poškozeném svaru. Obsluha svar neviděla, protože jej skryl neprůhledný pásek. Průhledná PET páska odstraňuje toto slepé místo: čiré tělo vykazuje kvalitu svaru, nap...
Zobrazit více -
Novinky z oboru 2026-09-30
Paleta hliníkových rámů dorazí se zacvaknutým PP páskem, posunutou horní vrstvou a 400 km jízdy před sebou. Tato scéna se denně opakuje, a proto na ni kupující přecházejí PET balicí popruh pro náklady, které váží, usazují se nebo cestují daleko. PET je polyesterový příbuzný polypropylenu: méně ...
Zobrazit více
Kontaktujte nás nyní
Smršťovací fólie Industry Knowledge Extension
Proč na tloušťce a rozměru filmu záleží víc, než si myslíte
Zhejiang Geruite Packaging Materials Co., Ltd. úzce spolupracuje s nákupními týmy v rámci logistiky, maloobchodu a průmyslové výroby – a jedním z nejkonzistentnějších zdrojů selhání obalů, se kterými se setkáváme, je nesoulad měřidel. Kupující často předvolí specifikaci jediné fólie pro všechny SKU, aniž by si uvědomovali, že výkon smršťovací fólie je přímo vázán na vztah mezi rozměrem fólie, hmotností produktu a profilem povrchu.
Průhledná smršťovací fólie je komerčně dostupný v měřidlech typicky v rozmezí od 35 do 200 gauge (přibližně 9 až 50 mikronů). Tenčí fólie v rozsahu 35–60 se těsně přizpůsobí hladkým a lehkým produktům a poskytují maloobchodní povrch s vysokým leskem. Těžší měřidla od 75–100 gauge jsou vhodnější pro nepravidelné tvary, ostré rohy nebo produkty svázané dohromady, kde se odolnost proti propíchnutí fólie stává kritickou. Použití podměrečného měřidla na výrobku s vyčnívajícími okraji nejen riskuje propíchnutí během manipulace – vytváří mikrotrhliny, které narušují utěsněné prostředí a urychlují pronikání vlhkosti a oxidaci u citlivého zboží.
Praktický test je přímočarý: naneste fólii ručně kolem profilu produktu a zkontrolujte, zda vyhovuje bez přemostění v prohlubních. Pokud dojde k přemostění, může být poměr smrštění fólie – procento, kdy se fólie smršťuje v každé orientaci při aplikaci tepla – nedostatečný. Biaxiálně orientované smršťovací fólie nabízejí vyvážené smrštění ve strojním i příčném směru, ideální pro nepravidelné geometrie. Mono-axiálně orientované fólie se smršťují převážně v jednom směru a jsou vhodnější pro použití v obalech nebo ve formátu tuby.
Nastavení tepelného tunelu a kompatibilita fólie: Správný cyklus smršťování
Kvalita hotového smršťovací fólie těsnění závisí méně na specifikaci fólie, než většina operátorů předpokládá, a více na tom, zda jsou parametry tepelného tunelu správně přizpůsobeny chemii fólie. Dominují dvě proměnné: rychlost dopravníku a teplota tunelu. Příliš rychlý běh zanechává fólii podsraženou, s volnými sklady a otevřenými rohy. Příliš pomalý běh způsobuje nadměrné smrštění, které namáhá švy, vytváří propálené otvory a může zdeformovat nebo rozdrtit lehčí produkty pod nimi.
PVC smršťovací fólie efektivně funguje v rozmezí teplot tunelu 120–160 °C, zatímco polyolefinové (POF) fólie – nyní preferovaná možnost v prostředích přicházejících do styku s potravinami a maloobchodu kvůli jejich spalování bez zápachu a souladu s FDA – obvykle vyžadují 120–175 °C v závislosti na tloušťce a rychlosti dopravníku. Kritickou chybou je zacházení s teplotou jako s jedinou proměnnou. Stejně určující je i doba prodlevy dopravníku – celkové sekundy, které produkt stráví uvnitř tunelu. Pomalejší pás při nižší teplotě často poskytuje čistší povrch než kombinace vysoké teploty a vysoké rychlosti, která nerovnoměrně otřesuje fólii.
Pro provozy se smíšenými velikostmi produktů na stejné lince je nejpraktičtější metodou kalibrace spuštění zkušební dávky ve středu teplotního rozsahu doporučeného výrobcem fólie, nejprve upravit rychlost dopravníku a po vyčerpání optimalizace rychlosti změnit teplotu pouze v krocích po 5 °C. Tento přístup snižuje plýtvání filmem během kalibrace a chrání uzavírací zařízení před tepelným namáháním způsobeným opakovanými velkými teplotními výkyvy.
Pracovní postupy ručního balení: Kde ruční váleček pro smršťovací fólie přidává měřitelnou hodnotu
Ne každá operace balení ospravedlňuje kapitálové náklady nebo podlahovou plochu plně automatizované linky smršťovacích tunelů. Pro plnění malých až středních objemů, balení v terénu nebo nepravidelné položky, které nejsou spolehlivě podávány automatizovaným zařízením, zůstávají pracovní postupy ručního balení praktickým standardem – a smršťovací fólie hand roller je centrální nástroj, který určuje, zda je manuální proces efektivní nebo chaotický.
Ruční váleček plní dvě funkce v pracovním postupu ruční smršťovací fólie: stejnoměrné napínání fólie, když je aplikována kolem produktu, a udržování konzistentního překrývání při každém průchodu. Bez válce mají operátoři tendenci nanášet fólii s nestejnoměrným napětím – na jedné straně těsná, na druhé uvolněná – což se projevuje přímo nerovnoměrným smršťováním při působení tepla a výsledkem jsou vrásčité, komerčně nepřijatelné povrchové úpravy. Dobře navržený ruční válec udržuje pevnou mezeru mezi jádrem a fólií, která automaticky reguluje napětí, když se obsluha pohybuje kolem produktu.
Pro balení na úrovni palet pomocí stretch nebo smršťovací fólie se ergonomický design rukojeti stává funkčním problémem, nikoli pouze hlediskem pohodlí. Opakovaná stresová zranění z velkoobjemového ručního balení jsou zdokumentovaným problémem produktivity a odpovědnosti ve skladových prostředích. Válečky s polstrovanými otočnými rukojeťmi výrazně snižují únavu úchopu ve srovnání s dávkovači s pevným jádrem. U operací, kde jeden operátor ručně omotá více než 50 jednotek za směnu, se investice do kvalitního ručního válce s ergonomickým úchopem vrátí ve snížení nároků na zranění a trvalém výkonu již během prvního čtvrtletí používání. Ve společnosti Zhejiang Geruite Packaging Materials Co., Ltd. jsou naše fóliové produkty konstruovány s konzistentní tolerancí měřidla speciálně pro podporu hladkého a předvídatelného dávkování ručním válečkem bez sledování filmu nebo zvlnění okrajů během aplikace.
Úvahy o udržitelnosti ve specifikaci smršťovací fólie
S tím, jak se legislativa rozšířené odpovědnosti výrobce (EPR) rozšiřuje na hlavní exportní trhy – včetně nařízení EU o obalových a obalových odpadech (PPWR), britské daně z plastových obalů a ekvivalentních rámců vznikajících v jihovýchodní Asii – je volba materiálu smršťovací fólie stále více rozhodnutím o shodě, nejen o výkonu.
Dva dominantní materiály smršťovací fólie, PVC a polyolefin (POF), představují velmi odlišné profily na konci životnosti. PVC je na regulovaných trzích stále více omezováno nebo silně zdaněno kvůli svému obsahu chlóru a vzniku emisí kyseliny chlorovodíkové během spalování. POF – obsahující varianty polyetylenu (PE) a polypropylenu (PP) – je kompatibilní se stávajícími toky recyklace polyolefinů na většině rozvinutých trhů za předpokladu, že je sbírán odděleně od papíru a jiných materiálů.
Pro výrobce vyvážející ke kupujícím v EU v rámci rostoucích požadavků na náležitou péči dodavatelského řetězce se deklarování složení fólie a její recyklovatelnosti na obalové dokumentaci stává běžnou praxí. Specifikace fólie s jednopolymerovou konstrukcí (monomateriál PE nebo PP) namísto vícevrstvé koextruze zlepšuje klasifikaci recyklovatelnosti podle rámců RecyClass a CEFLEX, které nyní několik velkých evropských maloobchodníků vyžaduje jako kvalifikační kritérium dodavatele. Downgauging – snížení tloušťky filmu při zachování požadovaného mechanického výkonu prostřednictvím vylepšených polymerních složení – je paralelní strategie, která snižuje spotřebu materiálu na zabalenou jednotku o 15–25 %, aniž by byla ohrožena integrita těsnění, což přímo snižuje jak náklady na materiál, tak daňovou povinnost z plastu.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:č. 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan District, Hangzhou City, Zhejiang Province, Čína
- TEL:+86-0571-83175630
- Telefon:+86-13336160217
- E-mail:[email protected]
PRODUKTY
CENTRUM NOVINEK
MOBILNÍ TERMINÁL
Copyright© Zhejiang Geruite Packaging Materials Co., Ltd. Všechna práva vyhrazena.
Soukromí Vlastní průhledná smršťovací fólie